-
E-Mail-Adresse
fengjunjie@noozle.com.cn
-
Telefon
13918684639
-
Adresse
Gebäude 4, 3255 Shengang Road, Songjiang District, Shanghai
Nuoze Fluid Technology (Shanghai) Co., Ltd
Vergleichende Studie von Trocken- und Nassschleifen von oben nach unten zur Herstellung von Mikrokristallmischungen
Datum:2025-09-09Lesen Sie:4
Luftstrom-Zerkleinerung und Mikrostrahlanwendungen | Vergleichende Studien zur Herstellung von Mikrokristallmischungen durch Trocken- und Nassschleifen von oben nach unten
I. Vorstellung
Dieser Artikel gehört zum Thema der Anwendung von Luftstromchlechern und Mikrostrahlhomogenen und umfasst insgesamt 15.600 Wörter, das Lesen dauert etwa 60 Minuten.
Zusammenfassung
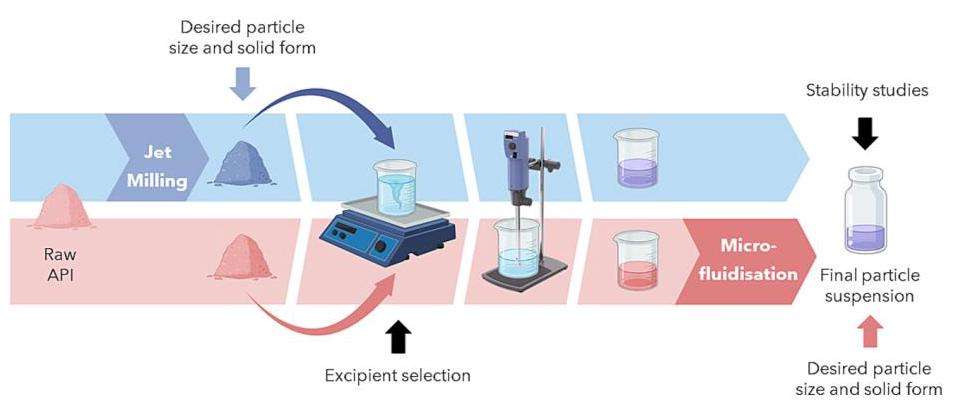
Die Top-Down-Zerkleinerungsmethode wird aufgrund ihrer Skalierbarkeit und ihrer einfacheren kommerziellen Umsetzung als die bottom-up-Methode weit verbreitet bei der Mikropulverisierung von Rohstoffen (API) in der Pharmaindustrie eingesetzt. Diese Studie vergleichtLuftströmungs-Zerkleinerung (trockenes Zerkleinern) und Mikrostrahltechnik (feuchtes Zerkleinern)Anwendung in der Zerkleinerung von Pepsin und Naphthesin. Die Methode des Experimentalen Designs (DoE) wurde verwendet, um ein experimentelles Programm zu erstellen und die Schlüsselparameter zu identifizieren, die die durchschnittliche Partikelgröße der API beeinflussen. Ziel der Forschung ist es, eine Mischung mit den gleichen API, Hilfsmittelkombinationen, Konzentrationen und Korngrößen durch zwei Techniken herzustellen und die Korngrößenstabilität, Feststoffform und -morphologie der erhaltenen Mischung zu untersuchen. Beide Techniken haben eine Mischung in fester Form im Bereich von 1 bis 10 μm für API-Stabilität erfolgreich hergestellt. Diese Studie legt die Schlüsselparameter für das Zerkleinern von Partikeln auf die Zielpartikelgröße sowie die Möglichkeit zur Herstellung von Mikrokristallen fest und hebt die Unterschiede zwischen den beiden Methoden hervor.
Schlüsselwörter:
Wirkstoffe, Luftstrom-Zerkleinerung, Mikrostrahltechnologie, Mikrokristallmischung, Stabilität, Experimentale Konstruktion
II. Gesamtrahmen
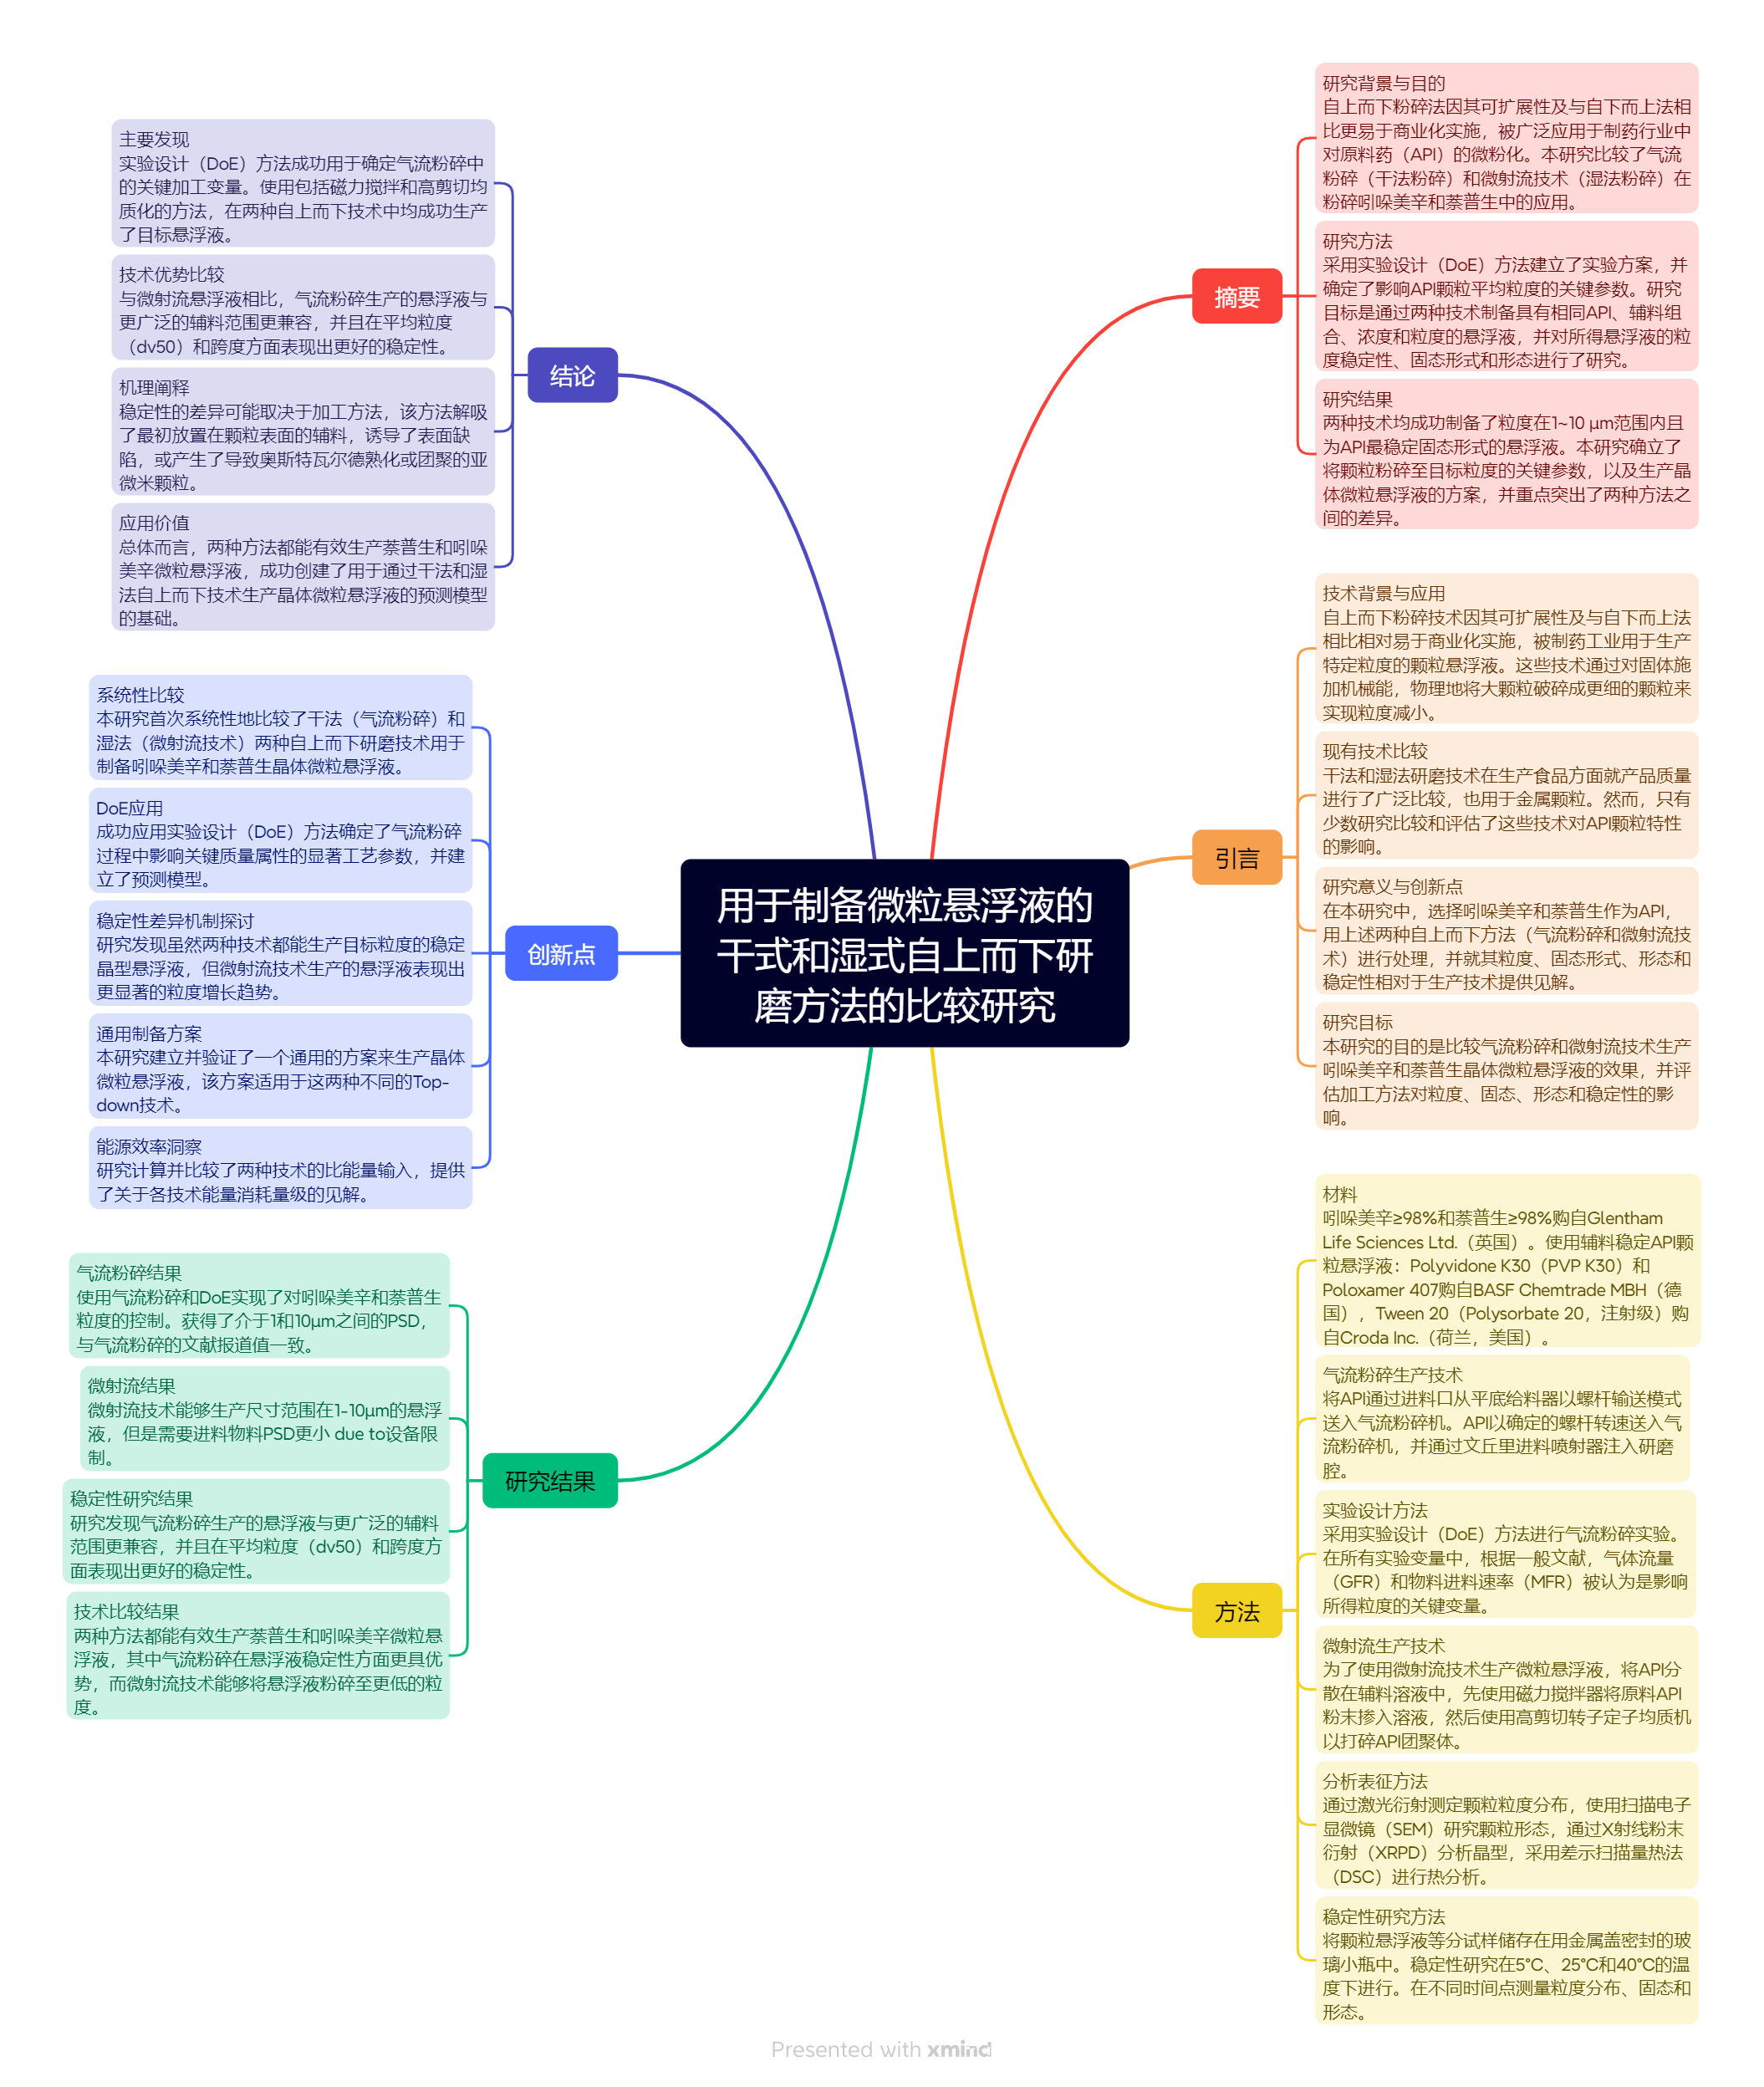
Der gesamte Rahmen dieses Artikels ist wie folgt:
III. Einleitung
Diese Studie zielt auf einen systematischen Vergleich ab.Trockenmethode (Luftstrom-Zerkleinerung) und Nassmethode (Mikrostrahlung)Die kombinierte Leistungsfähigkeit zweier Top-Down-Technologien bei der Herstellung von Partikelsuspensionen schwer löslicher Medikamente (Pipermesin und Naphthesin).
Durch die Anwendung der Methode des Experimentalen Entwurfs (DoE) wird die Forschung die Auswirkungen verschiedener Zerkleinerungsmechanismen (Trockenmethoden mit Kollision und Schnerkraft, Nassmethoden mit Überlagerung von Löchern) auf die kritischen Masseeigenschaften von API-Partikeln vertieft, einschließlich: 1. Kontrollgenauigkeit und Stabilität der Partikelgrößenverteilung (PSD); Polykristalline Transformationsrisiko und Festkörperstabilität; Änderungen der körperlichen Eigenschaften; Unterschiede in der physikalischen Stabilität bei der Langzeitlagerung. Die Ergebnisse unterstützen die wissenschaftliche Auswahl von Partikulationstechnologien in der pharmazeutischen Industrie auf der Grundlage von Produktzieleigenschaften (z. B. Wiederdispersibilität von Injektionssuspensionen, Löslichkeit von oralen Präparaten) und schaffen gleichzeitig einen standardisierten Prozessentwicklungsweg für die Partikulation schwer löslicher Arzneimittel.
4. Grundprozess
Herstellung von Mikrokristallmischungen unter Verwendung der Luftstromchlettertechnik
Zerkleinerungsgeräte
Ausrüstung: Verwenden Sie einen Scheibenluftstromrescher mit Stickstoff (N₂) als Schleifgas.
Zerkleinerungsparameter
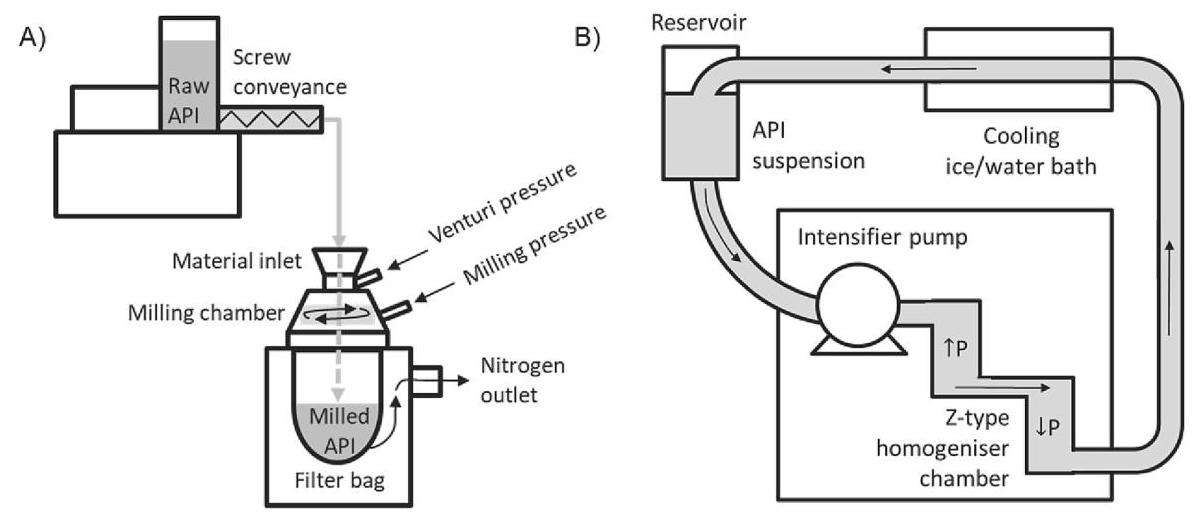
Regelung der API-Material-Zufuhrgeschwindigkeit (MFR, 0,5-20 g/min) durch Präzisionszuführer und Regelung des Schleifdrucks durch Regelung des Gasflusses (GFR, 2,2-9,2 m³/h). Die Partikel werden durch die Düse beschleunigt, in der Schleifkammer zerstört und schließlich durch einen Beutelfilter gesammelt.
Herstellungsmethode
Verfahren: Das API-Trockenpulver, das aus dem Luftstrom-Zerkleinern gewonnen wurde, wird schrittweise in eine wasserliche Lösung mit Stabilisatoren (10 mg/ml Poloxamer 407 und 20 mg/ml Tween 20) hinzugefügt.
Dispersionsprozess: Erste Befeuchtung und Dispersion durch magnetische Rühren (1.000 U/min, 1 Stunde) und anschließende starke Dispersion mit einem Hochschnitt-Dispersionshomogeneizer (3.000 U/min, 2 Minuten), um mögliche Polymere zu zerschlagen und schließlich eine homogene Suspension mit einer API-Konzentration von 200 mg/ml zu bilden.
Probenlagerung
Die fertige Suspension wird in eine Glasflasche aufgeteilt und verschlossen, um sie für eine weitere Stabilitätsstudie zu verwenden.
Herstellung von Mikrokristallmischungen mit Mikrostrahltechnik
Vorbearbeitung
Zunächst wird das Rohstoff-API-Pulver (Peppermint oder Naphthenol) in eine wasserliche Lösung mit Stabilisatoren (10 mg/ml Poloxamer 407 und 20 mg/ml Tween 20) mit einer API-Konzentration von 200 mg/ml verteilt.
Der Dispersionsprozess ist im Einklang mit der Dosierphase des Luftstromchletters: Zuerst magnetisches Rühren (1.000 U/min, 1 h) und anschließende hohe Schnittdispersion (3.000 U/min, 2 min), um sicherzustellen, dass die ursprüngliche Suspension gleichmäßig ohne große Aggregate besteht.
Mikrostrahlhomogenisierungsgeräte
Ausrüstung: Mikrostrahlhomogeneizer High
Homogenitätsparameter
Homogener Druck: Höchstdruck 30.000 psi (ca. 2000 bar)
Wechselwirkende Kammer: Z-Kammer mit einem minimalen Kanaldurchmesser von 87 μm
Temperaturregelung: Abkühlung des Materials mit Wasser-/Eisbad, strenge Kontrolle der Eingangs- und Ausgangstemperaturen (10-20°C) und 5-15°C, um die Auswirkungen der durch Druck erzeugten hohen Wärme auf die API-Stabilität zu beseitigen
Probenlagerung
Die fertige Suspension wird in eine Glasflasche aufgeteilt und verschlossen, um sie für eine weitere Stabilitätsstudie zu verwenden.
Charakterisierung der Partikel
| Charakterisierungstechnik | Objekte erkennen | Kernmessindikatoren/Ziele | Wichtige Probenbereitungsmethoden | Wichtige Parameter / Anmerkungen |
|---|---|---|---|---|
| Laserdiffraktion | Trockenpulver & Suspension | PSD (Partikelgrößenverteilung): - dv10, dv50 (mittlere Partikelgröße), dv90 Span (Breite der Verteilung) |
Suspension: Direkte Probenahme Trockenpulver: Slurry-Ansatz, mit Tween 20 befeuchtet und in Wasser gestreut |
Einstellen der Brechungsrate und Absorptionsrate der API Die Pulp-Methode ist schnell und spart Proben, erfordert jedoch eine geringe Löslichkeit der API in Feuchtigkeitsmitteln |
| Scan-Elektronenmikroskop (SEM) | Trockenpulver & Suspension | Partikelform, Oberflächenstruktur, intuitive Dimensionsbeobachtung | Trockenpulver: Direkt an den Probenstapel haftet | Goldbeschichtung vor Analyse zur Verbesserung der Leitfähigkeit |
| Röntgenpulberdiffraktion (XRPD) | Trockenpulver & Suspension | Feststoffform/Kristallform-Identifizierung, Bestätigung ohne Polykristalltransformation | Suspension: Trocknung bei Raumtemperatur zur Messung durch Trockenfilm | Scanbereich: 4-50° (2θ) |
| Differenzielle Scanthermie (DSC) | Trockenpulver | Wärmeverhalten, Schmelzpunkt, Bestimmung der Kristallreinheit, Erkennung des amorphen Gehaltes | Nehmen Sie 5-10 mg Probe und legen Sie sie in einen Lochtegeln aus Aluminium | Scangeschwindigkeit: 5 °C/min Temperaturbereich: 25-299 °C (Abdeckung des API-Schmelzpunkts) Stickstoffatmosphäre |
V. Ergebnisse und Diskussionen
Luftstrom zerstört
Erfolgreiche KorngrößenkontrolleDurch die DoE-Methode wurde die Korngröße von Pipericin und Naphthesin erfolgreich auf den Zielbereich (1-10 μm) reduziert.
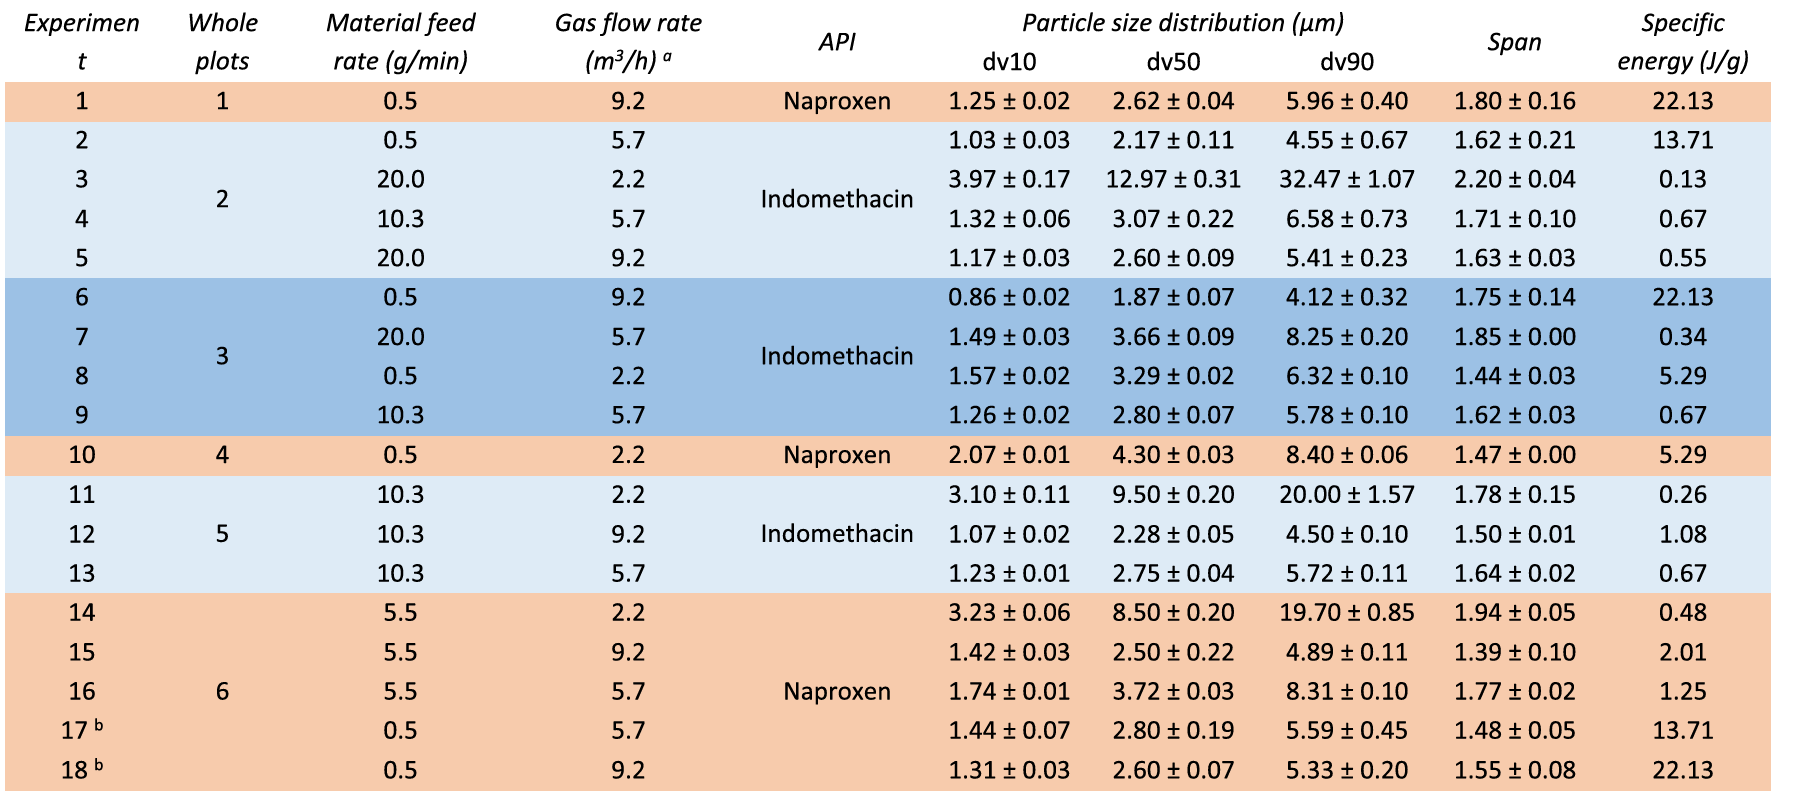
Experimentelle ParameterDie Materialzufuhrgeschwindigkeit (MFR) beträgt 0,5-20 g/min und der Gasfluss (GFR) beträgt 2,2-9,2 m³/h.
Wichtige ProzessparameterStatistische Analysen zeigen, dass GFR (negativ korreliert) und MFR (positiv korreliert) einen signifikanten linearen Einfluss auf die mittlere Partikelgröße (dv50) haben und dass die Wechselwirkungen beider sehr wichtig sind. Die Auswirkungen der API-Typen selbst sind statistisch nicht signifikant.
Beziehung zwischen Energie und KorngrößeBei einer Kombination von niedrigem MFR (0,5 g/min) und hohem GFR (9,2 m³/h) (d.h. hoher Anteil an Energieeingang) wurden die feinsten Partikel erhalten (z.B. Versuche 1, 6, 18). Umgekehrt führen hohe MFR und niedrige GFR (Low Relative Energy) zu unzureichendem Schleifen (z. B. Versuche 3, 11, 14).
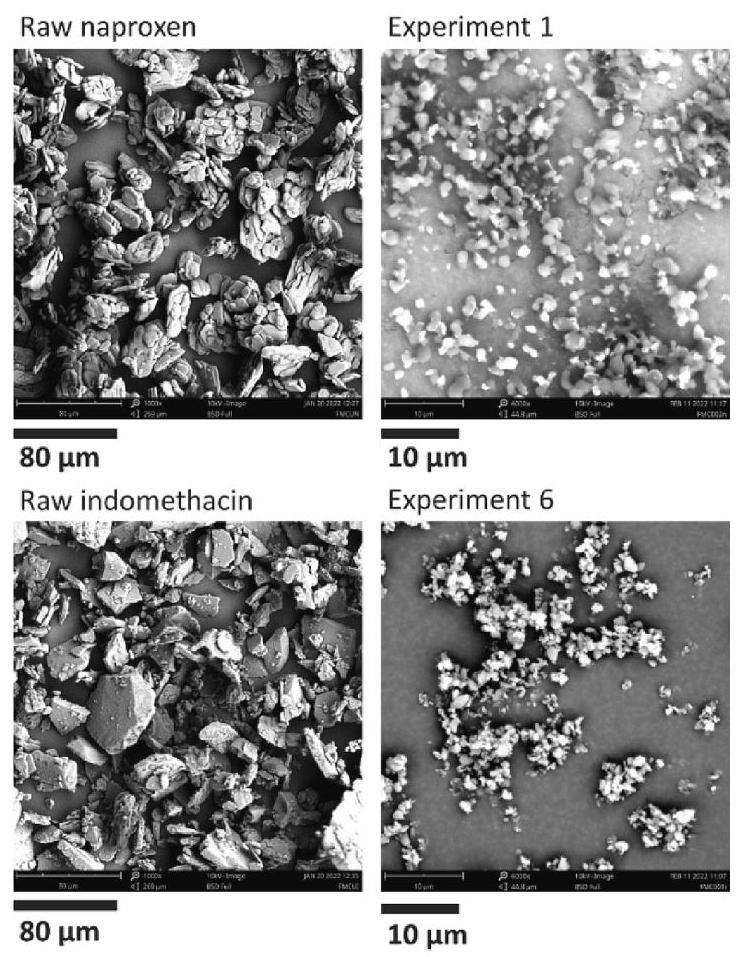
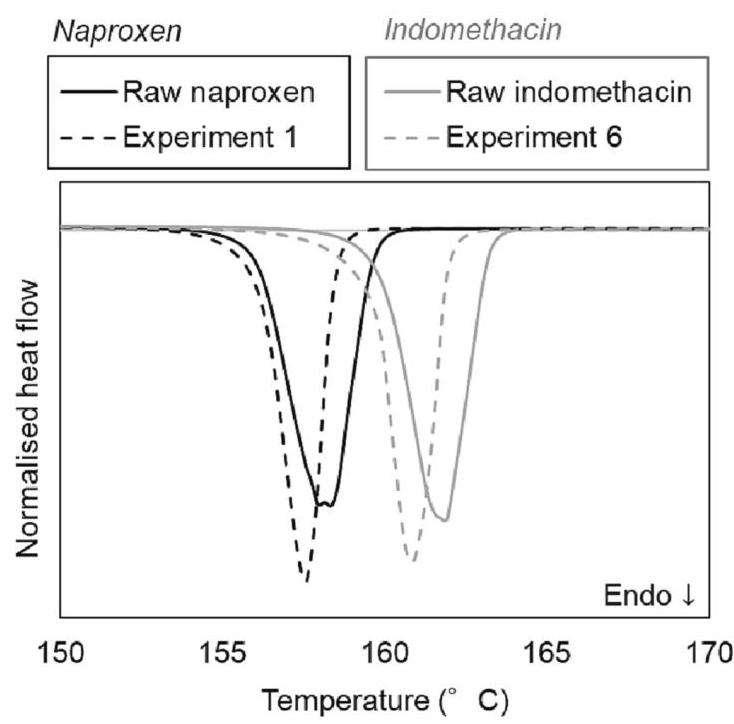
Form und Feststoffform: Die SEM-Anzeige zeigt, dass die Partikelform nach dem Schleifen unregelmäßig wird, aber DSC und XRPD bestätigen im Vergleich zu den Rohstoffen, dass keine amorfisierte oder polykristalline Transformation auch bei hohen Energieeingängen stattfindet, was eine API-stabile Kristallinformation erfolgreich aufrechterhalt.
Mikrostrahlentechnologie
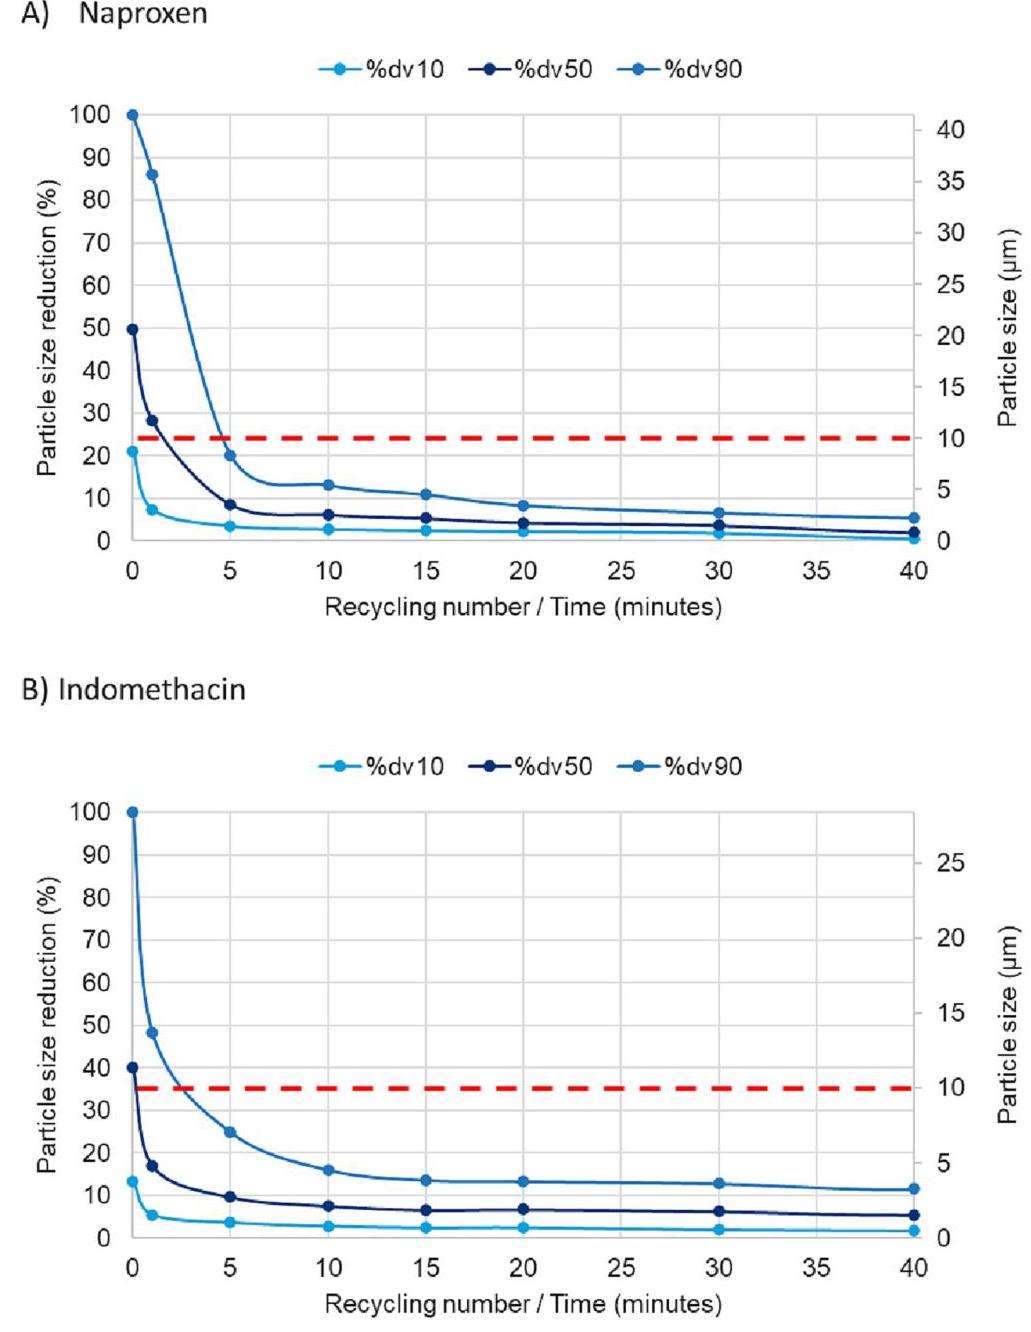
Effiziente Korngröße reduzierenBei einem festgelegten Höchstdruck (30.000 psi) können die Partikelgrößen beider APIs in nur fünf Zyklen (RN = 5) auf den Zielbereich (1-10 μm) reduziert werden.
Der Prozess ist einfach, aber begrenzt: Im Vergleich zur Optimierung mehrerer Parameter bei der Luftströmungszerkleinerung ist die Mikrostrahlentechnologie hauptsächlich durch die Regelung der RN zur Kontrolle der Korngröße einfacher. Allerdings haben sie strenge Anforderungen an die Zufuhrkorngröße, was dazu führt, dass die Pipermesin-Rohstoffe zuerst durch die Vorbehandlung des Luftstroms-Zerkleinerungs durchgeführt werden müssen.
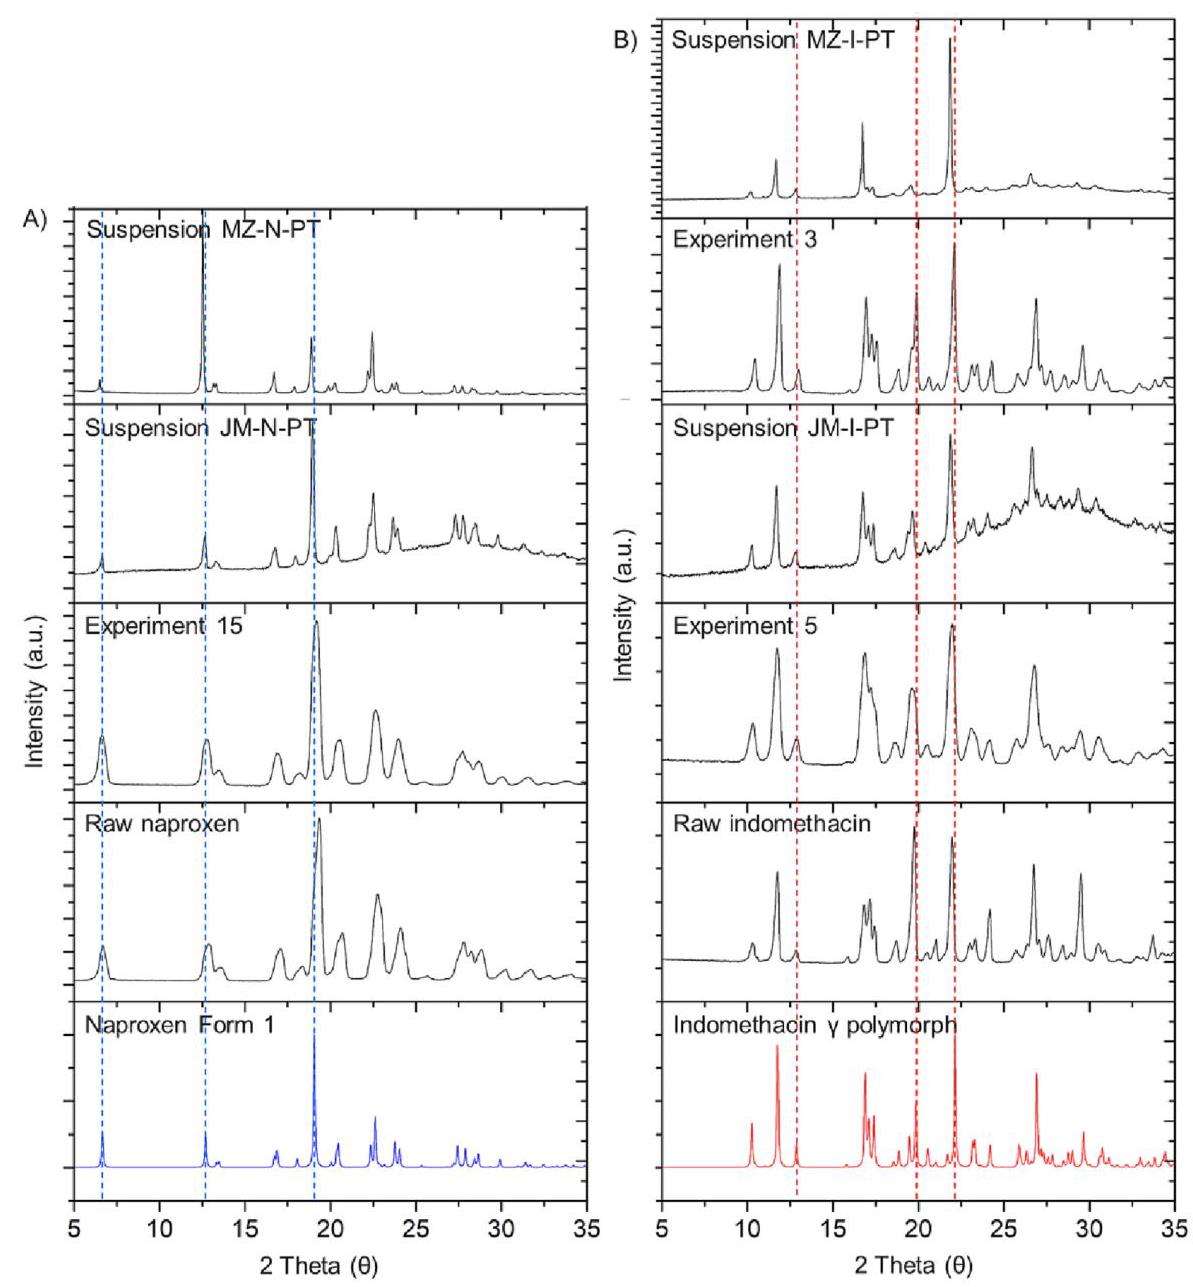
Stabilität in fester FormWie bei der Luftströmungszerkleinerung hat auch die Mikrostrahlentechnologie keine polykristalline Umstellung der API ausgelöst.
Stabilitätsstudien
Kernfend: erheblicher Stabilitätsunterschied
Die Forschung ergab, dass die Produktionstechnik ein entscheidender Faktor ist, der die physikalische Stabilität der Suspension beeinflusst.
Die JM-Suspension zeigt unter allen Testbedingungen eine ausgezeichnete physikalische Stabilität, wobei sich die Korngröße (dv10, dv50, dv90) und die Spanne (Span) im Laufe der Zeit nicht statistisch signifikant ändern.
Die Mikrostrahlsuspension (MZ), insbesondere die mit Poloxamer 407/Tween 20 stabilisierte Naphthesinsuspension (MZ-N-PT), zeigte bei allen Temperaturen (5°C, 25°C, 40°C) einen signifikanten Korngrößenwechstum (p-Wert < 0,05).
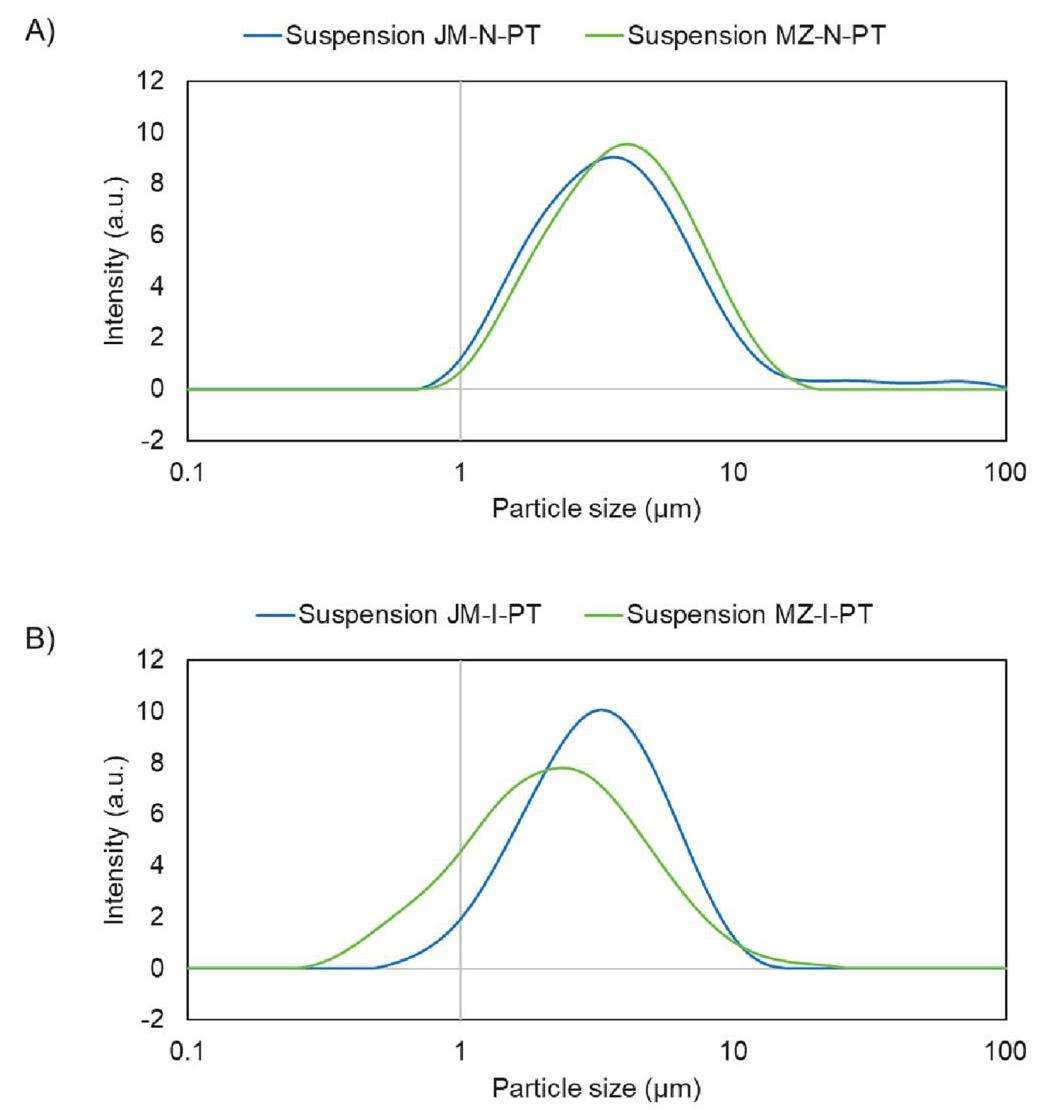
Wichtige Ergebnisse und Beobachtungen:
Probleme mit Mikrostrahlsuspensionen:
MZ-N-PT-Suspension: bei 25 ° C und 40 ° C sind dv10, dv50, dv90 signifikant erhöht; Bei 5 ° C erhöhen sich auch die dv50 und dv90 deutlich.
MZ-I-PT-Suspension (Pipeline): Bei 25 ° C und 40 ° C erhöht sich dv10 deutlich und die Span (Verteilungsbreite) breitet sich bei allen Temperaturen deutlich, was darauf hindeutet, dass die Korngrößenverteilung nicht mehr gleichmäßig wird.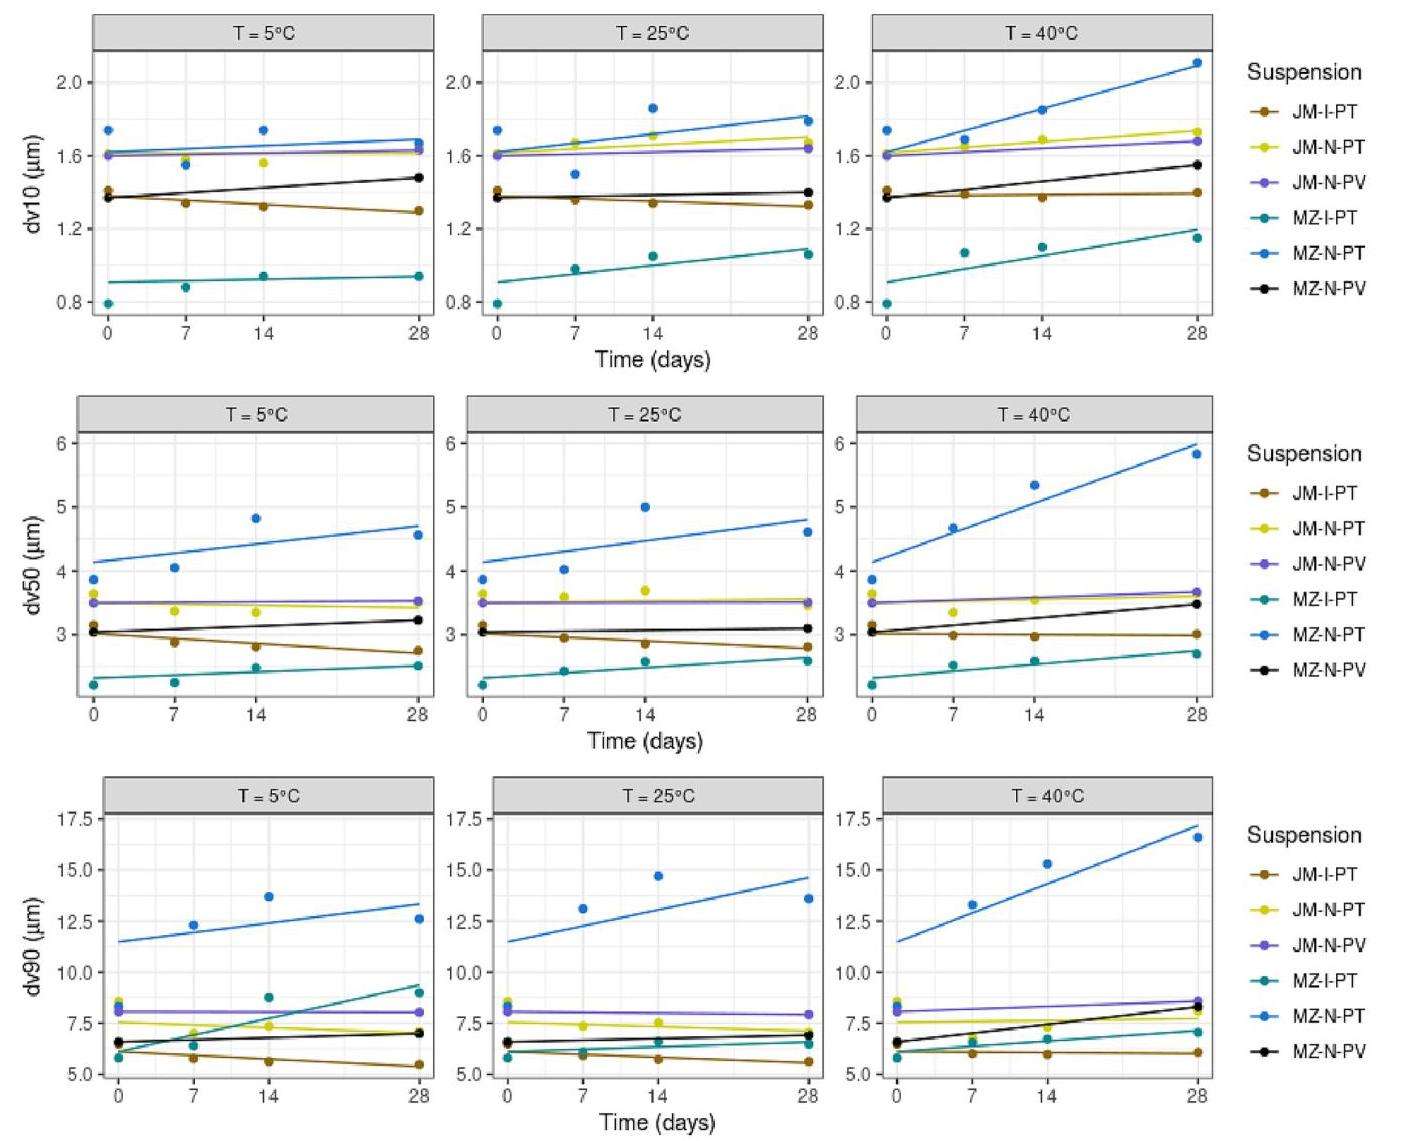 Stabilitätsverbesserungsprogramm: Nach dem Ersatz des Stabilisators der Naphthenol-Mikrostrahlsuspension durch PVP K30 (d. h. die Suspension MZ-N-PV) verschwindet das Phänomen des Korngrößenwachstums, was darauf hindeutet, dass die Wahl des Stabilisators für die Mikrostrahltechnologie entscheidend ist.
Kristallstabilität: Keine der Suspensionen hat sich während der 28-tägigen Lagerung polykristallisch verändert und XRPD bestätigt, dass die API immer ihre stabile Kristallform behält.
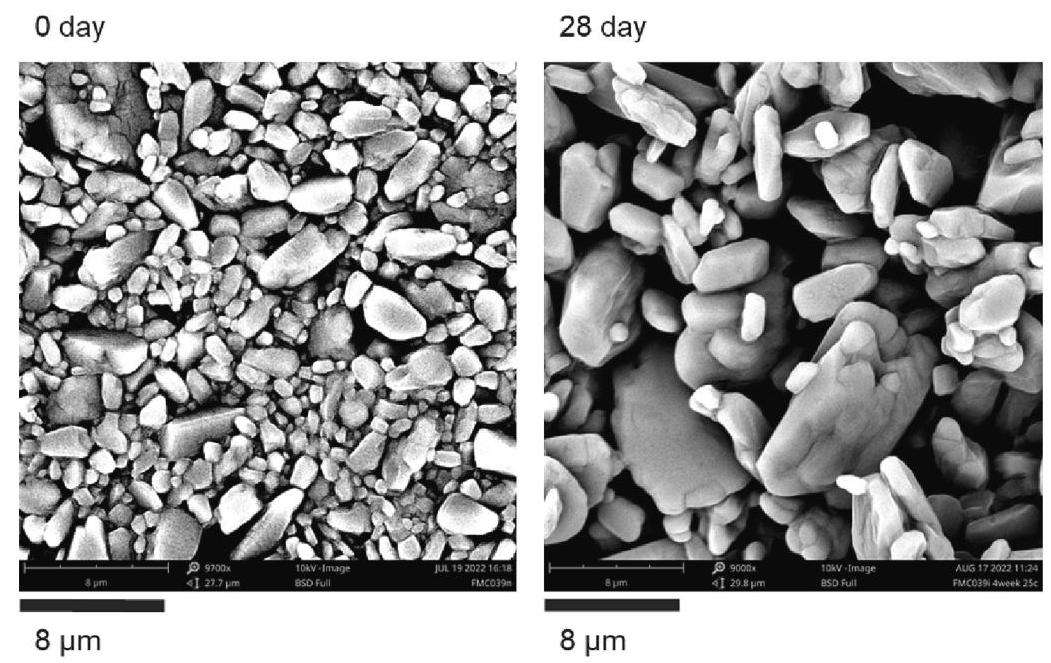
Analyse des Instabilitätsmechanismus:
Die Studie untersucht die grundlegenden Ursachen der Instabilität der Mikrostrahlsuspension und schlägt mehrere mögliche Mechanismen vor:
Ostwald-Reifung: Höhere Energieeingänge durch Mikrostrahlen können Submikropartikel erzeugen (z. B. dv10 < 1 μm bei MZ-I-PT). Diese kleinen Partikel sind höher löslich und lösen sich auf der Oberfläche großer Partikel wieder ab, was zu einer Erhöhung der durchschnittlichen Partikelgröße führt. Zusatzstoffe können versehentlich die Löslichkeit der API erhöhen und den Prozess verschärfen.
Oberflächenfehler und Energie: Der hohe Energieeintrag des Mikrostrahls kann dazu führen, dass die Partikel mehr Oberflächenfehler oder ungeordnete Bereiche erzeugen, die höhere Energie und leichter lösbar sind und die Antriebskraft für die Reifung liefern.
Desorption des Stabilisators: Die hohe Druckschärkraft kann die effektive Absorption des Stabilisators (Poloxamer 407/Tween 20) an der Partikeloberfläche behindern oder dazu führen, dass es desorptioniert wird, wodurch die elektrostatische oder räumliche Stabilisierungswirkung verringert wird und die Partikeln leichter ansammeln und wachsen können.
SEM-Beweise Unterstützung: Die SEM-Bildgebung der instabilen Suspension (MZ-N-PT) beobachtete das Partikelwachstum und morphologische Unregelmäßigkeiten (z. B. Aggregate, Oberflächendefekte) und lieferte intuitive Beweise für die oben genannten Mechanismen.
6. Schlussfolgerungen
Diese Studie durch den systematischen Vergleich der Luftstrom-Zerkleinerung (Trockenmethode) und der Mikrostrahlentechnologie (Feuchtmethode) zur Herstellung von Pipicin- und Naphthenpartikelsuspension fand heraus, dass beide Methoden zwar erfolgreich eine 1-10 μm und eine stabile Kristallform der Medikamente aufrechterhalten können, aber der Schlüsselübergleich besteht in der Produktstabilität: Luftstrom-Zerkleinerung durch die präzise Kontrolle des Gasflusses und der Zufuhrgeschwindigkeit ist die physikalische Stabilität der erhaltenen Suspension deutlich besser und die Zusatzstoffkompatibilität ist breiter; Während die Mikrostrahlentechnologie eine hohe Effizienz bei der Korngrößenkontrolle hat, führt ihr hoher Energieeingang leicht zu einer Partikelvergrabung oder Ostwald-Reifung, was eine größere Herausforderung für die Stabilität darstellt. Wenn das Zielprodukt daher langfristig stabil sein muss (z. B. langlebige Präparate), ist die Luftströmungszerkleinerung eine zuverlässigere Wahl.
Referenzen
[1] Fidel Méndez Caellas, Al-Rifai N, Padrela L, et al. Eine vergleichende Studie von trockenen und nassen Top-Down-Fräsverfahren zur Herstellung von Mikropartikelsuspensionen [J]. Pulvertechnologie, 2023, 428.DOI:10.1016/j.powtec.2023.118829.
Integrale Lösung für die Einatmung von Partikeln
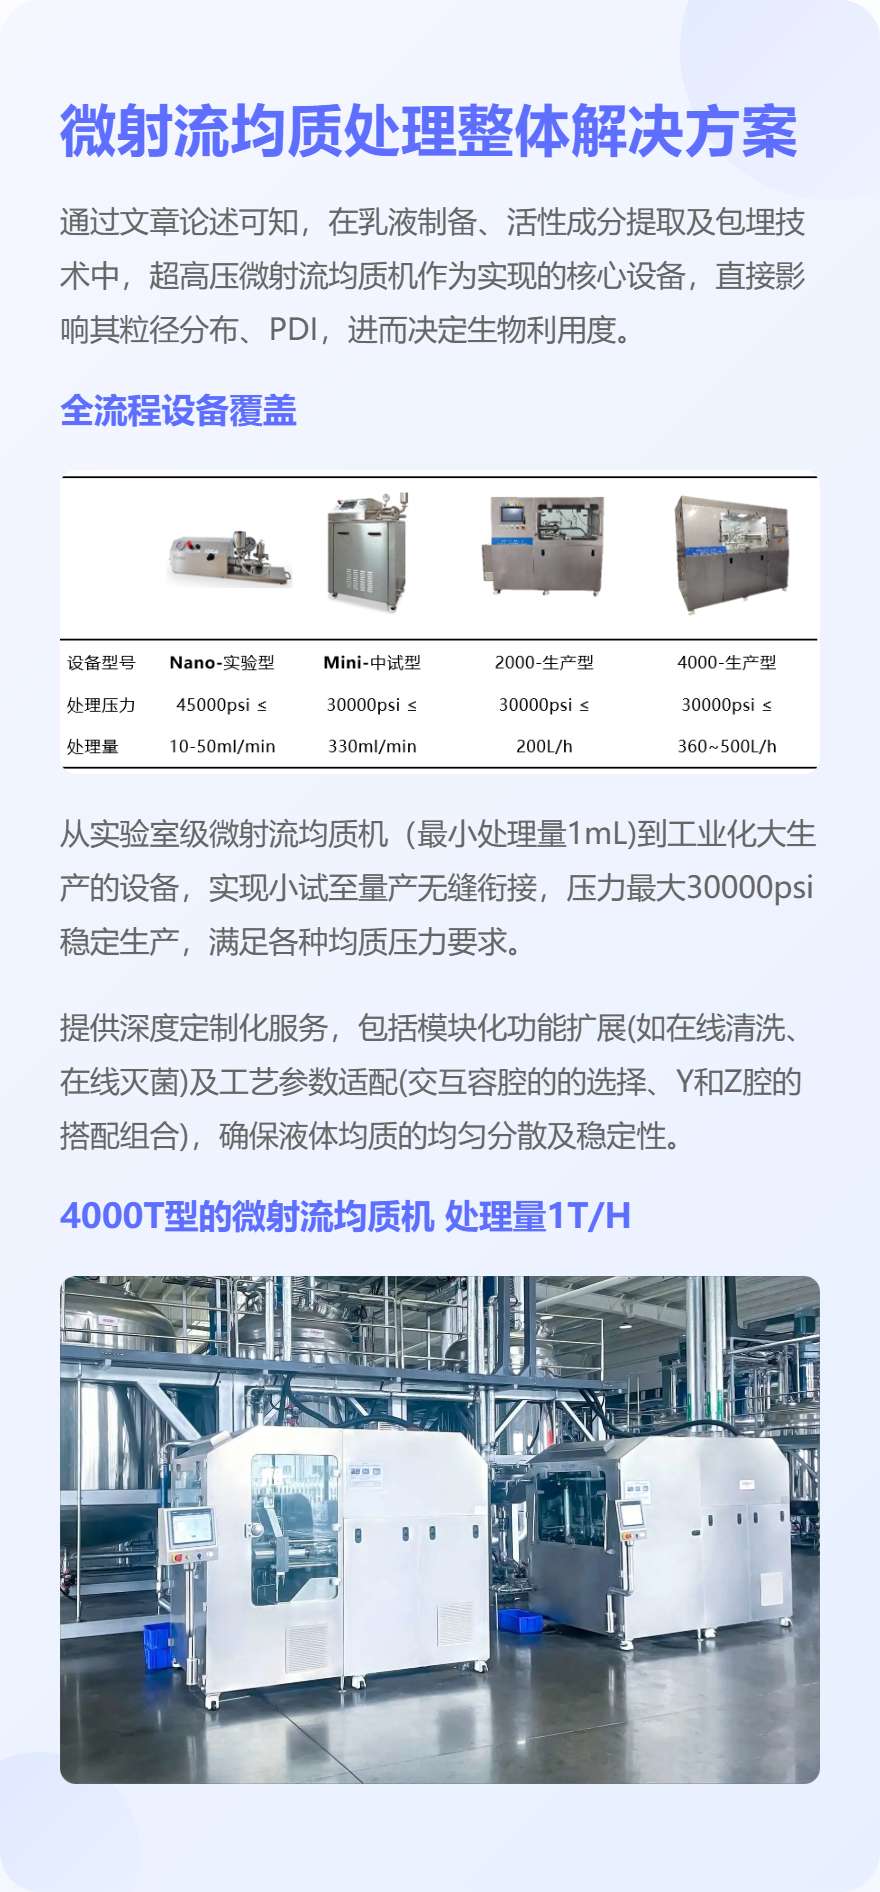
Gesamtlösung für die Mikrostrahlhomogeneisierung
Letzter Artikel:Studie über die Auswirkungen der Homogenisierungstechnik auf die physikalische Stabilität von Palmöl mit hohem Ölgehalt von Nährstoffnanolipiden
Nächster Artikel:Vergleichende Studie von oben nach unten und von unten nach oben Methoden bei der Herstellung von Mikro-Nano-Mischungssuspensionen