-
E-Mail-Adresse
psf@china-jianan.com
-
Telefon
15057360160
-
Adresse
1188 Jiangnan Avenue, Jin North Street, Yongjia County, Wenzhou, Zhejiang
Zhejiang Canaan Technology Co., Ltd
Effiziente Formkunst unter Präzisionsdruck bei Hochgeschwindigkeitspressen
Datum:2025-10-20Lesen Sie:0
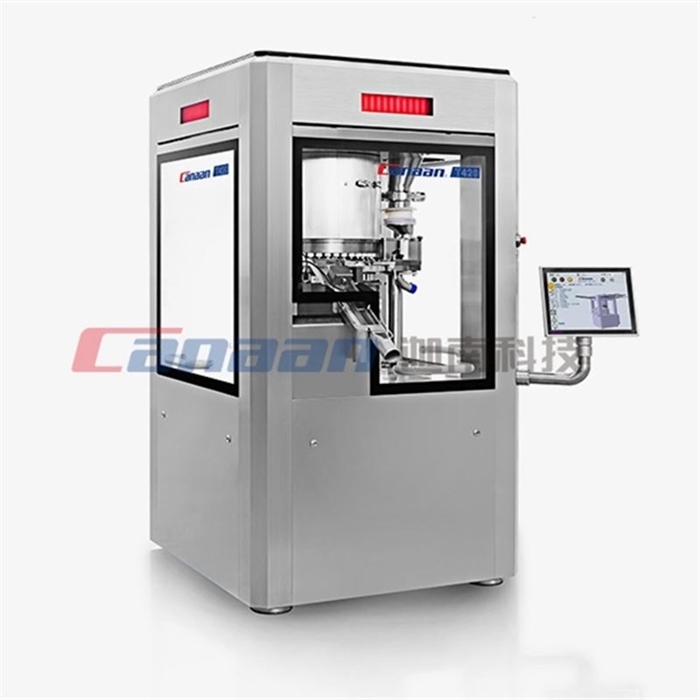
Als Kernausrüstung für die effiziente Formung von Pulvermaterialien in der modernen Industrie verbindet das Arbeitsprinzip präzise mechanischer Konstruktion mit dynamischer Drucksteuertechnologie, um durch mehrstufige Zusammenarbeit eine effiziente Produktion von Tausenden von Stücken pro Minute zu erreichen.Das Gerät dreht sich durch die Spindel als Antriebsquelle und treibt den oben- und unten-Stanzen für eine präzise vertikale Bewegung im Stereo-Schienensystem an. In Kombination mit dem Doppeldrucksystem Vordruck und Hauptdruck werden Arzneimittelpulver, chemische Rohstoffe oder Lebensmittelpartikel schließlich zu Standardtabletten komprimiert.
Antriebs- und Raumpositionierungssysteme:
Der Hauptkörper der Hochgeschwindigkeits-Tablettenpresse verwendet eine kastenförmige Rahmenstruktur, vier vertikale Säulen verbinden den oben und unten geschweißten Kastenkörper durch Schrauben und bilden ein starres Stützsystem. Die Spindel wird durch einen Frequenzumrichtermotor angetrieben und der Schneckenreduktor stabilisiert die Drehzahl im Bereich von 25-77 U/min, um eine glatte Drehzahl des Drehtisches zu gewährleisten. Die gleichmäßig verteilte Kolbenkombination auf dem Drehteischkreis (einschließlich der oben- und unten-Kolben und der mittleren Formbohrung) dreht sich synchron mit der Spindel und ihre vertikale Position wird genau durch die Oberflächenkontur der oberen und unteren Führungsschiene gesteuert: Die obere Führungsschiene führt den Kolben nach oben, um das Füllen zu beenden, die untere Führungsschiene zwingt den Kolben nach unten, um eine geschlossene Bewegungsbahn im dreidimensionalen Raum zu bilden.
Zweistufiges Druckregelsystem:
Der Druckauftragsprozess ist in zwei Phasen unterteilt: Vordruck und Hauptdruck. Wenn sich der Stanz in die Position des Vordruckrades dreht, treibt das Hydrauliksystem das Vordruckrad an, um den ersten Druck auf das Material auszuüben, die Luft zwischen den Partikeln auszuschließen und die Vorformung vorzunehmen. Anschließend gelangt der Stanz in den Hauptrollenbereich, um die endgültige Kompression unter höherem Druck abzuschließen, der Druckwert kann in Echtzeit durch die weiche Verbindungsstützstruktur des Hydraulikzylinders eingestellt werden. Diese gestufene Druckgestaltung gewährleistet sowohl die Gleichmäßigkeit der Dichte der Tabletten als auch die Vermeidung von Materialrebounds oder Formverlusten durch einen einstufigen Hochdruck.
Intelligentes Füllsystem und Qualitätskontrollsystem:
Das Material-Füllsystem verwendet eine Kombination aus einem Zwangszuführer und einem quantitativen Kratzer, um eine Überfüllung durch Rühren von Schalträdern zu erreichen und die Stempelstärke unter Kontrolle der Füllnocken zu entfernen, um überschüssiges Pulver genau zu entfernen. Durch die Änderung der Position des unteren Rollenrades regelt der Gewichtsregulierer den Stempelstand, um eine Dickenkontrolle von 0,01 mm zu erreichen. Moderne Geräte integrieren Servomotorantrieb und Kraftmesssensoren, überwachen die Impulskraft in Echtzeit und geben Feedback an das Steuersystem, um ein geschlossenes Qualitätssicherungssystem zu bilden, um sicherzustellen, dass der Gewichtsunterschied für jedes Produkt innerhalb von ±1% kontrolliert wird.
Letzter Artikel:Wartungsmethoden für Nass-Mischgranulatoren im Labor
Nächster Artikel:Grundstein und Kern der modernen Pharmaindustrie