-
E-Mail-Adresse
wuxishuangrui@163.com
-
Telefon
13861731823
-
Adresse
Wuxi City Huishan Distrikt Qiezhou Stadt Nord sieben Zimmer Industriepark
Wuxi Shuangrui Machinery Co., Ltd
Kegelschraubenvakuumtrockner im praktischen Betrieb Fehlerlösungen teilen
Datum:2025-07-18Lesen Sie:1
Wendelschraubenvakuumtrockner können aufgrund der Auswirkungen verschiedener Faktoren während des praktischen Betriebs einige Fehler auftreten, die die Produktionseffizienz und die Produktqualität beeinflussen. Lassen Sie uns nachfolgend gemeinsam erfahren, wie man diese Fehler bei einem Kegelschraubenvakuumtrockner behebt.
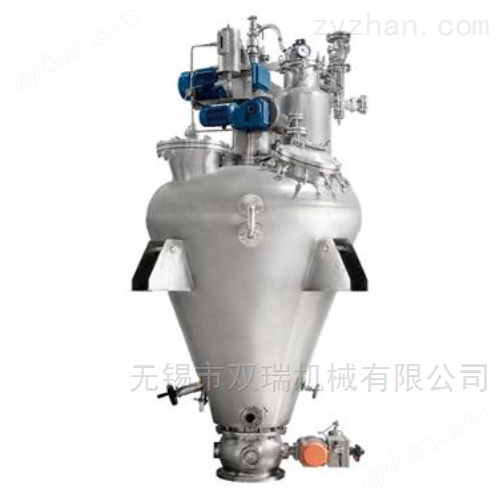
Dieser Artikel beschreibt die häufigsten Fehler von Kegelschraubenvakuumtrocknern und deren Lösungen, um den Benutzern zu helfen, Probleme schnell zu lösen und einen stabilen Betrieb der Geräte sicherzustellen.
1. Mangelndes Vakuum
Beschreibung des Phänomens: Während des Trocknungsprozesses kann der Vakuumgrad den eingestellten Wert nicht erreichen oder allmählich abnehmen, was dazu führt, dass das Material nicht an Ort und Stelle trocknet.
Mögliche Gründe:
Fehler der Vakuumpumpe: Verschlechterte Leistung oder schlechte Dichtung der Vakuumpumpe.
Leckupunkte: Es können Leckagen in Teilen wie Rohrverbindungen, Flanschschnittstellen und anderen Teilen des Systems auftreten.
Lösungen:
Prüfung der Vakuumpumpe: Prüfen Sie regelmäßig den Betriebszustand der Vakuumpumpe, einschließlich Ölstand, Ölqualität und Verschleiß der inneren Teile des Pumpenkörpers. Wechseln Sie bei Bedarf das Schmieröl oder reparieren Sie den Pumpenkörper.
Erkenntnis von Leckpunkten: Verwenden Sie Seifenwasser, um die Verbindungen zu testen, um Leckpunkte zu finden und zu reparieren. Bei kleinen Leckagen kann eine Wiederaufspannung der Schraube oder ein Austausch der Dichtungen in Erwägung gezogen werden.
2. Fehler der Temperaturregelung
Phänomenbeschreibung: Die Heiztemperatur kann den eingestellten Wert nicht erreichen oder schwankt stark, was den gleichmäßigen Trocknungseffekt des Materials beeinflusst.
Mögliche Gründe:
Temperaturmessgerätefehler: Der Temperatursensor ist beschädigt oder der Thermostat ist falsch eingestellt.
Probleme mit Heizelementen: Die Oberfläche des elektrischen Heizstanges oder des Dampfbeheizungsrohres wird vergraben oder altern, wodurch die Wärmeübertragungseffizienz verringert wird.
Lösungen:
Kalibrierte Temperaturmessgeräte: Überprüfen Sie, ob der Temperatursensor ordnungsgemäß funktioniert und kalibrieren oder bei Bedarf ersetzen. Gleichzeitig werden die Temperaturreglerparameter entsprechend den Prozessanforderungen angepasst.
Reinigung der Heizelemente: Reinigen Sie regelmäßig die Oberfläche der Heizelemente, um eine gute Wärmeleitung zu gewährleisten. Wenn die Komponenten stark altern, müssen sie rechtzeitig ersetzt werden.
3. Material an der Wände klebt
Phänomenbeschreibung: Nach dem Ende der Trocknung haftet ein Teil des Materials an der Zylinderwand und ist schwer zu entfernen, was die Produktionsqualität der nächsten Charge beeinflusst.
Mögliche Gründe:
Zu niedrige Rührgeschwindigkeit: Die Schraubenrührgeschwindigkeit ist nicht schnell genug, um das Material nicht ausreichend zu mischen.
Veränderungen der Materialeigenschaften: Einige hochklebrige Materialien bilden sich beim Trocknen leicht an.
Lösungen:
Optimierte Rührgeschwindigkeit: Erhöhen Sie die Rührgeschwindigkeit des Schraubens entsprechend den Eigenschaften des Materials, um sicherzustellen, dass das Material vollständig gedreht wird und das Haftpänomen verringert wird.
Vorbehandlungsmaterial: Für leicht klebende Materialien kann eine angemessene Menge an Dispersionsmittel vor der Zufuhr hinzugefügt oder die Form des Materials geändert werden (z. B. Zerkleinert), um die Mobilität zu verbessern.
4. Schlechte Emissionen
Phänomenbeschreibung: Nach der Trocknung ist die Materialabgabe schwierig und sogar die Ablauföffnung verstopft.
Mögliche Gründe:
Der Entwurf der Ablauföffnung ist nicht vernünftig: Der Durchmesser der Ablauföffnung ist zu klein oder die Form ist ungünstig für den Materialfluss.
Restmaterial-Härtung: Lange Zeit nicht gereinigt, was zu einer Härtung des sich um die Ablauföffnung ansammelnden Materials führt.
Lösungen:
Verbesserte Ablauföffnungsdesign: Vergrößern Sie die Ablauföffnungsgröße und verwenden Sie ein Schrägwinkeldesign, das den Materialausfluss erleichtert.
Regelmäßige Reinigung der Ablauföffnung: Reinigen Sie nach jedem Gebrauch sofort das Restmaterial um die Ablauföffnung herum, um eine Aushärtung zu verhindern.